Qu'est-ce que le nesting ? Découpe par forme réelle
Le nesting est la manière d’arranger des pièces sur une feuille de matière pour que tout le travail soit coupé à partir du moins de feuilles possible. Quand les pièces sont des formes irrégulières — pas de simples rectangles — c’est le nesting qui leur permet de s’emboîter et de partager l’espace, et c’est de là que viennent les vraies économies de matière.
Qu’est-ce que le nesting ?
Imaginez que vous deviez découper cinquante équerres irrégulières dans de la tôle d’acier. Disposez-les en une grille bien nette et chacune se retrouve dans son propre rectangle, l’espace vide autour de ses courbes et de ses encoches partant droit à la benne à chutes. Le nesting traite au contraire chaque pièce comme son contour réel et glisse les pièces dans les vides laissés par leurs voisines — un triangle calé sous le bras d’un L, une petite pièce comblant l’encoche d’une grande. L’objectif reste toujours le même : placer chaque pièce en utilisant le moins de feuilles possible.
C’est la version « découpe de feuilles » du fait de bien faire sa valise. Et comme pour faire une valise, la forme de ce que vous rangez est tout le sujet.
Nesting vs découpe guillotine
Il existe deux façons fondamentalement différentes de couper une feuille, et elles conviennent à des machines différentes.
- La découpe guillotine réalise des coupes droites qui vont de bord à bord. Chaque coupe traverse tout le panneau (ou toute la bande laissée par une coupe précédente), si bien que les pièces forment une grille de rectangles. C’est ce que fait une scie à panneaux, et c’est le bon modèle pour les panneaux, les planches, le verre et les barres. Notre guide guillotine vs découpe libre approfondit ce compromis.
- Le nesting (aussi appelé découpe libre ou par forme réelle) place des polygones quelconques et les laisse déborder dans les creux concaves les uns des autres. Il fait tenir davantage sur une feuille, mais le calepinage n’est pas réalisable sur une scie à panneaux — il vous faut une machine capable de suivre n’importe quel tracé.
Aucune n’est « meilleure » dans l’absolu. Si vos pièces sont des rectangles, un calepinage guillotine est plus rapide à produire et tout aussi efficace. Si vos pièces sont profilées, le nesting est la seule chose qui récupère le vide gaspillé.
Pourquoi la forme réelle compte
La raison pour laquelle le nesting économise de la matière se voit le plus facilement en le comparant à l’alternative rectangulaire honnête : donnez à chaque pièce sa boîte englobante (le plus petit rectangle qui la contient) et placez celles-ci.
Sur un chantier représentatif de 272 pièces irrégulières sur une feuille standard, un nesting par forme réelle a utilisé 6 feuilles. Les mêmes pièces exactement, placées par leurs boîtes englobantes, en ont réclamé 9 — un tiers de matière en plus, uniquement parce que la boîte englobante compte l’espace vide autour de chaque forme comme plein.
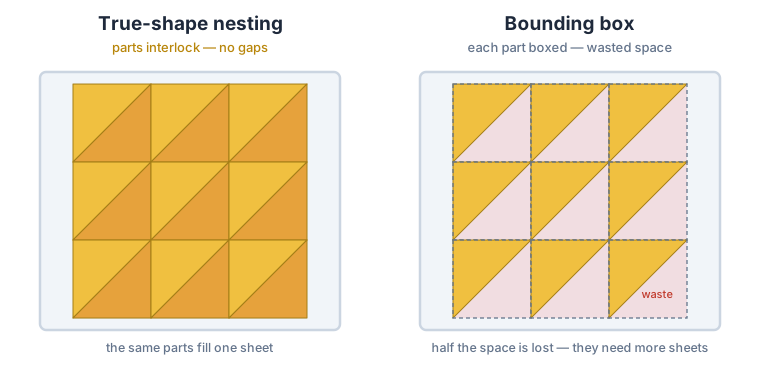
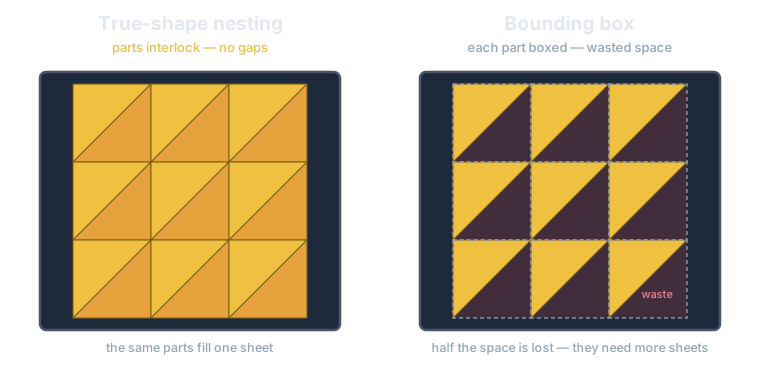
Cela explique aussi un piège courant : le pourcentage de « densité » ou de « rendement » d’un placeur par boîte englobante peut afficher une valeur plus élevée pour un résultat moins bon, parce qu’il compte ce vide d’encoche comme rempli. Le seul chiffre qui compare équitablement les deux est le nombre de feuilles pour les mêmes pièces physiques. Vous pouvez voir la comparaison mesurée sur notre page de benchmarks.
Comment fonctionne un logiciel de nesting
Un optimiseur rectangulaire n’a qu’à raisonner sur des largeurs et des hauteurs. Un moteur de nesting travaille avec la géométrie : il prend le contour de chaque pièce comme un polygone, l’essaie sous différentes rotations, et cherche une position où la pièce ne chevauche aucune pièce déjà placée, ni le bord de la feuille, ni aucune zone d’exclusion. Comme les formes sont quelconques, le nombre de façons de les disposer est astronomique ; le moteur utilise donc une heuristique géométrique — un test de collision rapide et une stratégie de placement — plutôt que de vérifier toutes les combinaisons.
Deux propriétés distinguent un moteur de nesting de qualité production d’un jouet. La première est le déterminisme : la même entrée doit toujours produire le même nesting, afin que vous puissiez en établir un devis, le mettre en cache et reproduire un chantier des mois plus tard. La seconde est qu’il rapporte la mesure honnête — le nombre de feuilles dont les pièces physiques ont réellement besoin — plutôt qu’un chiffre de densité qui flatte le vide de la boîte englobante. Le moteur standard de CutOptim repose sur les deux : une recherche déterministe et amorcée, et un rapport par nombre de feuilles. Sa recherche plus longue, optionnelle, échange ce déterminisme contre une chasse limitée dans le temps à un nesting plus dense, et ne renvoie jamais plus de feuilles que le moteur standard.
Quels secteurs utilisent le nesting ?
Le nesting compte partout où les pièces sont irrégulières et la matière coûteuse. Les cas courants :
- Découpe laser — tôle, acrylique, bois et plus encore ; le laser suit n’importe quel contour, le nesting est donc la norme.
- Découpe plasma — tôle d’acier plus épaisse pour les pièces de structure et de machine.
- Découpe jet d’eau — pierre, verre, métal et composites, où le jet coupe n’importe quelle forme à froid.
- Tôlerie — équerres, boîtiers, pièces de châssis poinçonnées ou découpées dans la bobine et la feuille.
- Textile et habillement — pièces de patron imbriquées sur des rouleaux de tissu, où un point de rendement représente un coût important.
- Maroquinerie — les peaux sont irrégulières et comportent des défauts à éviter, le nesting avec zones d’exclusion est donc indispensable.
- Joints et garnitures — anneaux et profilés découpés à l’emporte-pièce ou au jet d’eau dans la feuille de caoutchouc et de composite.
- Verre — vitrages profilés pour le mobilier, l’électroménager et l’architecture.
- Enseignes — lettres et formes découpées dans l’acrylique, le composite aluminium et le vinyle.
- Emballage et découpe à l’emporte-pièce — formes de carton et d’étiquettes imbriquées sur carton et film.
Si vous découpez plutôt des panneaux, planches ou barres à dimension, c’est un chantier rectangulaire — un problème de découpe qui se résout au mieux avec un calepinage guillotine, et que vous pouvez essayer dans le calculateur de découpe de panneaux.
Zones d’exclusion : découper autour des défauts
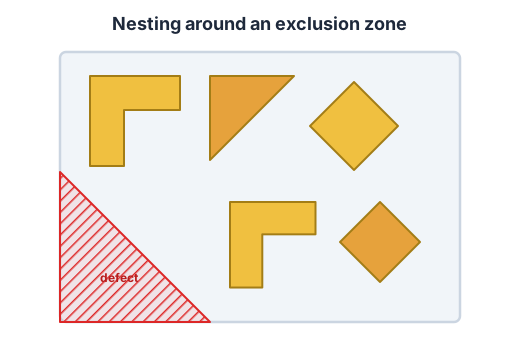
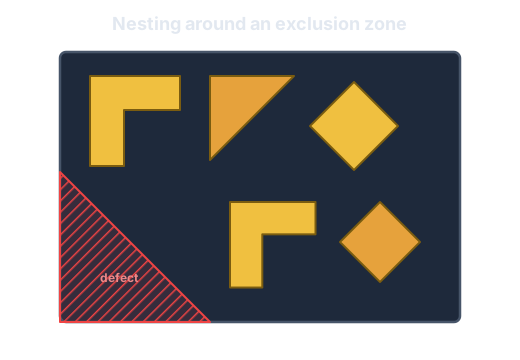
La matière réelle est rarement parfaite. Une peau porte des cicatrices, une tôle d’acier a une rayure ou un coin pré-imprimé, un montage réclame une bride quelque part sur le plateau. Un bon moteur de nesting vous laisse marquer ces endroits comme zones d’exclusion — des régions où aucune pièce ne peut être placée — pour que le nesting les contourne automatiquement. C’est quelque chose qu’un optimiseur rectangulaire simple ne peut pas exprimer, et c’est l’une des plus grandes raisons pratiques pour lesquelles les ateliers se tournent vers le nesting par forme réelle.
Le nesting avec CutOptim
CutOptim fait du nesting par forme réelle à deux endroits. Dans l’application web, l’optimiseur possède un mode Imbrication dédié : importez les contours de vos pièces en SVG ou DXF, imbriquez des polygones irréguliers sur des feuilles, marquez des zones d’exclusion pour les défauts ou les brides, et exportez la disposition en SVG, DXF, PDF ou Excel — pour le travail au laser, plasma et jet d’eau. Et sur l’API CutOptim Engine, le même moteur est appelable en HTTP pour les développeurs, les systèmes ERP et les logiciels de machine.
Une pièce est un polygone (avec des trous intérieurs facultatifs), les feuilles de stock peuvent porter des zones d’exclusion, et chaque pièce placée reçoit sa position et sa rotation. Le moteur standard est déterministe — les mêmes pièces produisent toujours le même nesting, vous pouvez donc le mettre en cache, l’auditer et reproduire le chantier de l’an dernier. Les formats, les deux moteurs, les prix et des exemples de code sont sur la page de l’API d’imbrication (nesting). La structure complète de la requête et de la réponse de l’API figure dans la référence de l’API.
Pour le travail d’atelier, le nesting prend aussi en compte les réglages qui changent le coût d’un travail. L’écart entre les pièces et la marge au bord de la feuille se règlent séparément, par exemple 5 mm entre les pièces et 10 mm sur un bord bridé. Vous pouvez proposer plusieurs formats de feuille : le nesting les compare quel que soit l’ordre dans lequel vous les listez et peut les mélanger, par exemple des feuilles entières plus une plus petite en dernier. Chaque résultat indique les feuilles utilisées par format, les pièces qui n’ont pas trouvé de place, ainsi que la longueur de coupe et le nombre de perçages pour estimer le temps machine. Sur l’API, une recherche plus longue s’exécute en tâche de fond pour des nestings plus denses et ne renvoie jamais plus de feuilles que le moteur standard. La façon de transformer tout cela en prix est expliquée dans comment chiffrer des pièces découpées au laser.
Questions fréquentes
Qu'est-ce que le nesting en découpe ?
Quelle est la différence entre le nesting et la découpe guillotine ?
Quels secteurs utilisent le nesting ?
Le nesting réduit-il les chutes de matière ?
Le nesting peut-il éviter les défauts ou les brides sur une feuille ?
CutOptim fait-il du nesting par forme réelle ?
Contenus liés
Prêt à optimiser vos découpes ?
2 calculs gratuits sans compte, puis 3 par mois avec un compte gratuit
Ouvrir l'application