Chiffrer un devis de pièces découpées au laser
Quick answer
Chiffrez une découpe laser à partir d’un nesting sur les formats de feuille que vous stockez réellement, pas de la surface des pièces. Le nesting donne les deux chiffres dont un devis a besoin : quelles feuilles vous allez consommer (la ligne matière) et combien il y a à couper (longueur de coupe et nombre de perçages, la ligne temps machine). Sur l’exemple ci-dessous, autoriser un deuxième format de feuille plus petit fait passer la matière de 80 € à 64 € pour les mêmes 28 pièces.
Un client envoie un DXF et demande un prix pour cet après-midi. La méthode rapide consiste à additionner la surface des pièces, ajouter un pourcentage de chute et multiplier par le prix au mètre carré. C’est rapide, et c’est faux dans les deux sens : trop élevé quand les pièces s’emboîtent bien, trop bas quand ce n’est pas le cas, et ça ne dit jamais qu’un format de feuille en plus dans le rack aurait rendu le travail moins cher.
Ce guide détaille la méthode qui tient la route : imbriquer d’abord, puis lire le devis sur le nesting.
Ce que vous allez apprendre :
- Pourquoi la ligne matière doit venir de feuilles entières
- Comment l’espacement, la marge au bord et les formats de feuille changent le prix
- Un exemple mesuré avec deux formats de feuille
- Comment transformer la longueur de coupe et les perçages en temps machine
Pourquoi la surface des pièces est le mauvais point de départ
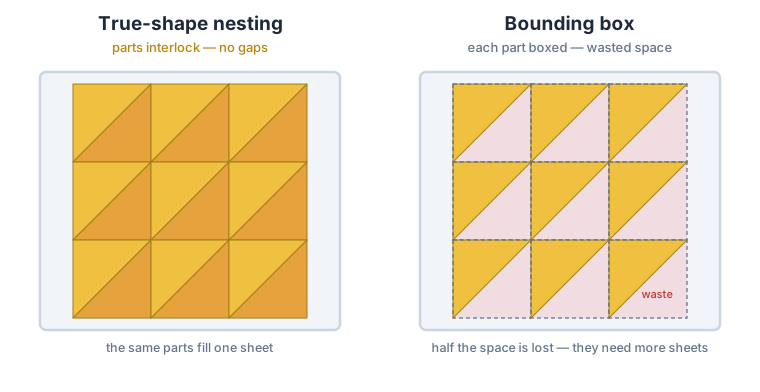
L’acier que vous payez, c’est la feuille, pas les pièces. Tout ce qui se trouve entre les pièces, le squelette, part à la benne ou au rack de chutes, et il a été acheté au même prix. La quantité de squelette que laisse un travail dépend de choses qu’une simple somme de surfaces ne peut pas voir :
- La forme des pièces. Équerres, formes en L et anneaux laissent des poches. Un bon nesting en remplit une partie avec des pièces plus petites ; une estimation par rectangle compte chaque poche comme utilisée.
- L’espacement. L’écart entre les pièces (la largeur du faisceau plus une marge) est de la matière que vous ne pouvez pas vendre.
- La marge au bord. Beaucoup d’ateliers gardent les pièces à une distance fixe du bord de la feuille pour le bridage ou un bord irrégulier.
- Les formats de feuille disponibles. Vingt pièces qui remplissent une feuille et demie laissent soit une feuille à moitié vide, soit un format plus petit, selon ce qui est en stock.
Un pourcentage de chute fixe fait la moyenne de tout ça. Le nesting, non, et c’est pourquoi il est la bonne base pour la ligne matière.
La ligne matière : feuilles, formats et prix
Un nesting répond à trois questions dont un devis a besoin : combien de feuilles, de quel format, et à quel prix. Entrez chaque format que vous stockez comme une ligne distincte, donnez à chacun son prix par feuille si vous voulez que le nesting classe par coût, et laissez-le décider lesquelles utiliser.
Deux points comptent ici. D’abord, le résultat ne doit pas dépendre de l’ordre dans lequel vous listez les formats ; CutOptim les compare tous et garde le meilleur plan. Ensuite, le meilleur plan est souvent un mélange : des feuilles entières pour la majorité du travail et une feuille plus petite pour le reste, plutôt qu’une dernière feuille entière presque entièrement squelette.
Quand chaque format a un prix et que vous fixez l’objectif sur minimiser le coût (l’option minimizeCost de l’API), le nesting classe les plans par prix ; sinon il les classe par surface totale de feuille utilisée. Dans les deux cas, il place chaque pièce qu’il peut avant de regarder le coût, donc un plan moins cher ne laisse jamais de pièces de côté.
Un exemple mesuré
Voici un travail de 28 pièces : 20 équerres en L (500 × 400 mm, ailes de 120 mm) et 8 barres plates (900 × 100 mm), avec un espacement de 5 mm entre les pièces. Le stock est une feuille entière de 2440 × 1220 mm à 40 €, et dans le second essai, une plus petite feuille de 1220 × 1220 mm à 24 €. Ce sont des prix illustratifs ; le nombre de feuilles et les surfaces sont mesurés avec le moteur de nesting de CutOptim.
| Formats de feuille en stock | Feuilles utilisées | Surface de feuille | Coût matière |
|---|---|---|---|
| 2440 × 1220 seul | 2 × 2440 × 1220 | 5,95 m² | 80 € |
| 2440 × 1220 et 1220 × 1220 | 1 × 2440 × 1220 + 1 × 1220 × 1220 | 4,47 m² | 64 € |
Les pièces sont les mêmes ; seul le rack a changé. Avec un seul format, la deuxième feuille est une feuille entière quasiment tout en squelette. Avec un format plus petit disponible, le nesting y déplace le reste : 1,49 m² d’acier en moins et 16 € de moins sur ce devis. Le résultat était le même que les formats soient listés dans un ordre ou dans l’autre.
Puis le même travail avec une marge au bord de 10 mm ajoutée : le reste ne tient plus sur la petite feuille, et le plan revient à deux feuilles entières à 80 €. Une marge de bridage a un coût réel, et le nesting le chiffre.
Ne recopiez pas ces chiffres dans votre propre tarif. Ils appartiennent à ces pièces, cet espacement et ces deux formats. Changez l’un d’eux et la réponse peut s’inverser, ce qui est exactement pourquoi le nesting doit être exécuté sur le travail réel.
Chiffrer une partie de feuille
Un petit travail remplit rarement une feuille entière, et beaucoup d’ateliers ne facturent pas la feuille en entier. Les règles courantes sont la bande utilisée (une coupe horizontale sur la feuille à la hauteur que les pièces atteignent, ou une coupe verticale à la largeur qu’elles atteignent) et la boîte englobante des pièces. Le reste ne reste exploitable que si les pièces sont regroupées dans un même coin. Si le nesting les répartit sur la feuille, chacune de ces règles affiche 100 %.
Le nesting doit donc faire deux choses : regrouper les pièces vers un coin, et vous dire jusqu’où elles s’étendent. CutOptim indique la largeur et la hauteur utilisées de chaque feuille depuis le coin de la feuille. Il réimbrique aussi la feuille la moins remplie avec les mêmes pièces, en essayant moins de rotations que celles que chaque pièce autorise, et garde la disposition avec la plus petite surface utilisée. Le nombre de feuilles ne change jamais.
Sur un travail de test synthétique de quatre longues bandes courbes (environ 3490 × 660 mm chacune) sur une feuille de 6000 × 2400 mm, espacées de 5 mm et libres de tourner, la surface utilisée est passée de 3417 × 2394 mm (0,57 de la feuille) à 3492 × 915 mm (0,22 de la feuille). Les bandes courbes s’emboîtent les unes dans les autres quand elles sont toutes orientées de la même façon. L’ampleur du rétrécissement sur un travail réel dépend de ses pièces, donc exécutez le nesting avant de chiffrer une fraction.
La ligne temps machine : longueur de coupe et perçages
La matière est la moitié du devis. L’autre moitié est le temps machine, et pour un laser il est déterminé par deux chiffres que le nesting peut donner directement :
- La longueur de coupe : le périmètre total de chaque contour et de chaque trou. Sur l’exemple ci-dessus, elle est de 52,0 m (20 équerres × 1,8 m + 8 barres × 2,0 m).
- Les perçages : un par contour fermé. L’exemple en compte 28, un par pièce, car ces pièces n’ont pas de trou. Une plaque avec quatre trous de boulon en compte cinq.
Une estimation simple est longueur de coupe ÷ vitesse de coupe + perçages × temps de perçage. Prenez ces deux valeurs dans les tables de coupe de votre propre machine pour le matériau et l’épaisseur ; elles varient beaucoup entre une tôle d’aluminium de 1 mm et de l’acier de 10 mm. Ajoutez ensuite les déplacements rapides, le chargement et le déchargement, et votre taux horaire.
La longueur de coupe du nesting est le contour géométrique. Votre CFAO ajoutera des amorces et des micro-joints, et la coupe en ligne commune raccourcira les bords partagés ; considérez-la donc comme la base du devis et laissez le travail programmé donner le chiffre final.
Ce que le devis vous laisse encore à faire
Un nesting gère la géométrie. Ces lignes-là sont des décisions commerciales qui restent de votre ressort :
- La valeur des chutes. Si vous gardez et réutilisez les chutes, vous pouvez recréditer une partie du squelette. Ne comptez que les chutes que vous découperez réellement.
- Le forfait minimum et la mise en route. Un petit travail réclame quand même de vérifier le fichier, charger la feuille et lancer le programme.
- Les opérations secondaires. Pliage, ébavurage, taraudage et finition se chiffrent séparément.
- La tolérance sur l’estimation. Un devis issu d’un nesting est approximatif, pas exact ; le programme final de votre CFAO est celui qui s’exécute.
L’imbrication pour les devis avec CutOptim
Dans l’application web, passez au sous-onglet Imbrication en mode 2D, importez les contours de vos pièces en DXF ou SVG, ajoutez une ligne de stock par format de feuille en stock, réglez la Séparation min. et la Marge au bord, puis lancez le calcul. Le résultat indique combien de feuilles de chaque format le nesting a utilisées et leur taux de remplissage, la longueur de coupe et le nombre de perçages ; multipliez les feuilles par vos prix pour la ligne matière. Le plan complet s’exporte en PDF et Excel pour le devis. Le guide sur le nesting explique comment fonctionne l’imbrication à forme réelle.
Pour les systèmes de devis et les ERP, le même moteur tourne sur l’Engine API de CutOptim. Vous envoyez les contours des pièces en polygones ou en DXF, les formats de stock avec leurs prix, ainsi que l’espacement et la marge au bord. La réponse liste chaque feuille avec son format de stock, un total par format, les pièces qui n’ont pas trouvé de place, la longueur de coupe et le nombre de perçages, ainsi que la largeur et la hauteur utilisées de chaque feuille pour chiffrer une partie de feuille. Pour un nesting plus dense, une recherche plus longue et limitée dans le temps s’exécute en tâche de fond et ne renvoie jamais plus de feuilles que le moteur standard. La description champ par champ est dans la référence de l’API.