Rozmieszczanie płyt na frezarce CNC: swobodne czy piła
Szybka odpowiedź
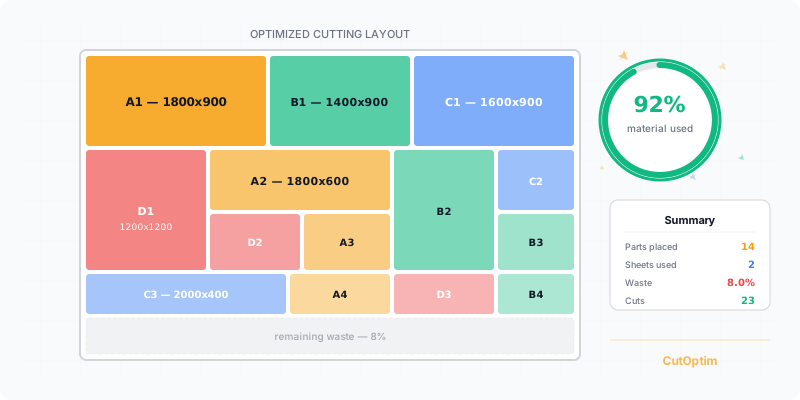
Tryb CNC rozmieszcza te same prostokąty swobodnie, bez cięć piły od krawędzi do krawędzi, więc frezarka, laser lub strumień wody mogą wykorzystać luki, które plan piły musi zostawić puste. W zmierzonym niżej zleceniu przy nieograniczonym zapasie plan piły potrzebował 3 płyt, a tryb CNC 2; przy ograniczonym zapasie oba ułożyły wszystkie 23 elementy na tych samych 3 płytach. To jedno zlecenie, nie obietnica: decyduje Twoja własna lista.
Dwadzieścia z dwudziestu trzech elementów się mieściło. Tyle dał plan piły dla serii elementów z laminowanej płyty wiórowej, na dokładnie tych płytach, które leżały w magazynie: jednej całej i dwóch wąskich. Dla ostatnich trzech elementów nie było miejsca i żadna zmiana kolejności tego nie zmieniała. Zakład tnie jednak te elementy na frezarce, a frezarka nie potrzebuje cięć od krawędzi do krawędzi.
Ten poradnik wyjaśnia różnicę między układem pod piłę a swobodnym, kiedy opłaca się przejść na swobodny, jak ustawić tryb CNC w stolarni z frezarką i gdzie kończą się jego możliwości.
Czego się dowiesz:
- Co dopuszcza układ gilotynowy (piła), a co swobodne rozmieszczenie
- Które zlecenia zyskują na trybie CNC: ciasny zapas, dekor, który się nie obraca, paski resztek
- Które ustawienia liczą się przy frezarce: odstęp narzędzia, margines krawędzi, ograniczony zapas, usłojenie
- Co zawierają plan, PDF i DXF oraz gdzie tryb CNC się kończy
Układ gilotynowy to taki, w którym każde cięcie biegnie od jednej krawędzi płyty, albo kawałka pozostałego po poprzednim cięciu, do krawędzi przeciwległej. Swobodne rozmieszczenie kładzie każdy element w dowolnym miejscu płyty, a frezarka podąża za konturem każdego z nich.
Czym różni się układ pod piłę od swobodnego rozmieszczenia?
Piła formatowa potrafi wykonać tylko proste cięcie przez cały kawałek, więc plan piły to drzewo cięć od krawędzi do krawędzi. Frezarka CNC wycina każdy element wzdłuż jego własnego konturu, więc elementy muszą się tylko nie stykać. Teorię omawia poradnik o cięciu gilotynowym i swobodnym; tutaj chodzi o to, co zmienia się w praktyce.
| Plan piły (gilotyna) | Tryb CNC (swobodne rozmieszczenie) | |
|---|---|---|
| Maszyna | Piła formatowa, panelowa | Frezarka CNC, laser, strumień wody |
| Każde cięcie biegnie od krawędzi do krawędzi | Tak | Nie |
| Odstęp między elementami | Rzaz piły | Średnica frezu + wolne miejsce |
| Kolejność cięć | Ponumerowane cięcia piły | Brak; frezarka podąża za konturami |
| Długość cięcia | Cięcia piły | Łączna długość konturów elementów |
| Da się pociąć na pile formatowej | Tak | Nie |
Kiedy tryb CNC się opłaca?
Tryb CNC się opłaca, gdy to ograniczenie piły nie pozwala elementom się zmieścić: przy ciasnym lub stałym zapasie, dekorze, którego nie można obracać, i wąskich paskach resztek. Gdy materiału jest dużo, a elementy da się obracać, oba plany często niewiele się różnią.
- Ciasny lub ograniczony zapas. Gdy ilości są twardymi limitami, element, który się nie mieści, oznacza nową płytę lub opóźnione zlecenie. Swobodne rozmieszczenie może wykorzystać luki, do których nie sięgają cięcia od krawędzi do krawędzi.
- Dekor, którego nie można obracać. Płyta wiórowa z usłojeniem drewna lub kierunkowym wzorem musi zachować kierunek. Bez obrotu jako wyjścia awaryjnego układ zależy w całości od tego, jak dobrze elementy do siebie pasują.
- Paski resztek. Wąski pasek z poprzedniego zlecenia trudno wykorzystać cięciami piły na całą szerokość. Frezarka może ułożyć elementy w dowolnym wolnym obszarze.
Wspólne jest to, że granicę wyznacza geometria, a nie cena materiału. Jeśli plan piły już teraz mieści wszystko i zostaje niewiele odpadu, tryb CNC ma niewiele do dodania, a prostszy plan piły jest wyborem pewniejszym.
Co pokazało prawdziwe zlecenie?
W prawdziwym zleceniu ta sama lista wymagała w trybie CNC o jedną płytę mniej przy nieograniczonym zapasie (2 zamiast 3); przy ograniczonym zapasie oba warianty mieściły wszystkie elementy na tych samych 3 płytach. Zlecenie: 23 elementy z laminowanej płyty wiórowej, bez obrotu z powodu dekoru, 9 mm między elementami (frez 6 mm plus 3 mm), margines krawędzi 0.
| Zapas | Plan piły (gilotyna) | Tryb CNC (swobodne rozmieszczenie) |
|---|---|---|
| Ograniczony: 1 × 2770×1400 mm + 2 × 2770×610 mm | Wszystkie 23 elementy mieszczą się na tych samych 3 płytach, wykorzystanie 85,5% (od 14 października 2026; wcześniej: 20 z 23) | Wszystkie 23 elementy mieszczą się na tych samych 3 płytach, wykorzystanie 85,5% |
| Nieograniczony, pełne płyty 2770×1400 mm | 3 płyty | 2 płyty |
Czytaj to jako pojedynczy pomiar. Inna lista elementów, mniejszy odstęp lub obracalne elementy mogą zmniejszyć różnicę, a średniej nie podajemy. Praktyczna lekcja brzmi: porównuj, nie zakładaj. Uruchom listę raz z wyłączonym trybem CNC i raz z włączonym, a decyzję zostaw liczbom z własnego zlecenia.
Jak ustawić tryb CNC dla frezarki?
Zaznacz pole trybu CNC, wpisz odstęp narzędzia jako rzaz, ustaw margines krawędzi, przy dokładnych płytach przełącz zapas na Ograniczony i ustaw usłojenie w obu wierszach. Te ustawienia zmieniają wynik.
| Ustawienie | Co wpisać | Dlaczego |
|---|---|---|
| Ustawienia: Tryb CNC (swobodne rozmieszczenie) | Zaznacz pole | Zapisywane z projektem; po wyłączeniu dostajesz zwykły plan piły |
| Rzaz piły | Średnica frezu + wolne miejsce, na przykład 6 + 3 = 9 mm | To odstęp między dwoma elementami; link CNC / frezarka: narzędzie + naddatek pozwala wpisać obie liczby osobno |
| Ustawienia, Więcej: Okrawanie każdej krawędzi | Żądany margines krawędzi; 0 pozwala elementom dotykać krawędzi | Określa, jak blisko krawędzi płyty mogą leżeć elementy |
| Pole zapasu: Ograniczony | Włącz | Używa dokładnie wpisanych płyt; ilości stają się twardymi limitami |
| Ikona usłojenia w wierszu płyty i elementu | Ustaw w obu | Usłojenie elementu blokuje go tylko wtedy, gdy jego płyta też ma usłojenie |
Następnie uruchom optymalizację jak zwykle (Uruchom optymalizację). Pełna lista ustawień jest na stronie pomocy trybu CNC.
Co zawiera plan CNC?
Plan CNC zawiera układy płyt, szczegółową listę cięcia z pozycją każdego elementu, etykiety, okleiny krawędzi i listę resztek, ale nie ma kolejności cięć piłą. Podsumowanie, PDF i Excel są oznaczone jako plan CNC, żeby nikt nie pomylił go z planem piły.
- PDF. Tytuł brzmi „PLAN CNC — PŁYTY 2D (SWOBODNE ROZMIESZCZENIE)“, a zamiast rzazu piły strona pokazuje „Odstęp”. Szczegółowa lista cięcia podaje pozycję x i y każdego elementu.
- Długość cięcia. To łączna długość konturów elementów, czyli droga frezarki, a nie liczba cięć piły.
- DXF (CNC). Każda płyta trafia do jednego rysunku z nazwami elementów. Twoje oprogramowanie CAM, na przykład Aspire, dodaje ścieżki narzędzia.
- Etykiety, okleiny i resztki. Działają jak dotąd.
- Która płyta? W trybie CNC porównuje swobodne układy i jest oznaczona „Tryb CNC”.
Jakie są częste błędy?
Większość błędów bierze się z przeniesienia nawyków piły na frezarkę. Każdy punkt podaje błąd, jego skutek i właściwą praktykę.
- Wpisanie jako rzazu samej średnicy frezu. Elementy się wtedy stykają, a narzędzie ociera o sąsiednią krawędź. Wpisz średnicę frezu plus wolne miejsce, jakie chcesz mieć między elementami.
- Ustawienie usłojenia na elemencie, ale nie na płycie. Usłojenie blokuje kierunek tylko wtedy, gdy płyta też je ma, więc element i tak się obraca. Ustaw ikonę w obu wierszach.
- Zostawienie zapasu nieograniczonego, gdy masz dokładne płyty. Plan liczy wtedy więcej materiału, niż masz. Przełącz pole zapasu na Ograniczony.
- Oczekiwanie kolejności cięć. Plan CNC nie ma cięć piły, więc nie ma też ich kolejności. Operator korzysta z listy cięcia z pozycjami x/y.
Kiedy nie używać trybu CNC?
Zostaw tryb CNC wyłączony, jeśli tniesz na pile formatowej, pile stołowej lub zagłębiarce: swobodnego rozmieszczenia nie da się pociąć od krawędzi do krawędzi. Kilka rzeczy pozostaje też poza jego zasięgiem.
- Dopasowanie usłojenia (zestawy) działa także w trybie CNC. Każdy zestaw jest rozmieszczany jako jeden blok, swobodnie jak każdy inny element, więc fronty, których usłojenie biegnie przez kilka elementów, pozostają razem.
- Ustawienia tylko dla piły są przygaszone i nie działają. To kierunek pierwszego cięcia, maksymalna liczba etapów cięcia, minimalizacja obrotów, kolejność cięcia, kompromis szybkość kontra gęstość i koszt cięcia.
- Nieregularne kształty nie są objęte. Tryb CNC rozmieszcza prostokąty; zakrzywione lub nieregularne kontury należą do osobnego trybu Nesting.
- Liczy się jako uruchomienie. Uruchomienie w trybie CNC liczy się jak każde inne uruchomienie 2D.
Praktyczny sposób postępowania przy kolejnym zleceniu: zostaw tabelę elementów i płyt bez zmian, najpierw policz zwykły plan piły, a potem włącz tryb CNC i policz tę samą listę jeszcze raz. Porównaj, ile elementów zostało umieszczonych i ile płyt jest potrzebnych, i wybierz plan odpowiedni do Twojej maszyny. Ponieważ tryb zapisuje się razem z projektem, przy zleceniach tnących na pile wyłącz go z powrotem, żeby następny plan nie okazał się przypadkiem planem dla frezarki.
Zanim wczytasz plik DXF do oprogramowania CAM, warto rzucić okiem na podsumowanie: czy liczba płyt i liczba elementów zgadza się z Twoją listą i czy plan faktycznie nosi oznaczenie planu CNC? W ten sposób zauważysz plan policzony przez pomyłkę pod piłę, zanim materiał trafi na stół. Szczegółową listę cięcia z pozycjami x i y warto mieć pod ręką przy ustawianiu zera maszyny i sprawdzaniu pierwszej płyty.
Chcesz zoptymalizować cięcie?
2 darmowe przebiegi bez konta, potem 3 miesięcznie z darmowym kontem
Otwórz aplikację — za darmoCzęsto zadawane pytania
Czym jest tryb CNC w CutOptim?
Czy swobodne rozmieszczenie zawsze mieści więcej elementów niż plan piły?
Czy plan w trybie CNC da się pociąć na pile formatowej?
Jaki odstęp wpisać między elementami?
Jak zapobiec obracaniu się elementów z dekorem w trybie CNC?
Czy tryb CNC obsługuje nieregularne kształty?
Powiązane treści
Chcesz zoptymalizować cięcie?
2 darmowe przebiegi bez konta, potem 3 miesięcznie z darmowym kontem
Otwórz aplikację