Cos'è il sovrametallo di taglio e perché è importante
Ogni volta che la lama attraversa un pannello, non si limita a separare due pezzi: rimuove una striscia di materiale. Quella striscia — il sovrametallo di taglio, detto anche kerf — misura pochi millimetri, ma se non ne tieni conto i tuoi pezzi risulteranno corti e il piano di taglio non tornerà. Questa guida ti spiega cos’è il kerf, quanto misura con diversi tipi di lama e come impostarlo nel software di ottimizzazione.
Cosa imparerai: cos’è il sovrametallo di taglio (kerf), i valori tipici per ogni tipo di lama, come l’errore si accumula su molti tagli e come impostare il kerf nel tuo ottimizzatore.
Cos’è il kerf in pratica
Il kerf è lo spessore del materiale che la lama trasforma in segatura durante il taglio. Dipende dalla larghezza dei denti della lama e dalla loro stradatura (la sporgenza laterale alternata dei denti rispetto al corpo del disco). Una lama con denti più larghi produce un kerf maggiore; una lama a taglio sottile (thin kerf) ne produce uno minore.
Da qui una conseguenza che manda fuori strada in molti: il sovrametallo non coincide con lo spessore della lama. Il corpo del disco è più sottile della fessura che produce, perché i denti sono volutamente più larghi — se non lo fossero, il disco si incastrerebbe dentro il proprio taglio appena il legno si richiude. Misurare col calibro il disco a macchina ferma dà quindi un numero sistematicamente più piccolo di quello vero, e un ottimizzatore impostato su quel numero pianifica pezzi leggermente stretti.
Il valore che serve alla distinta è la larghezza della fessura, non lo spessore del disco. E si ottiene in un modo solo: fare un taglio su un ritaglio e misurare la scanalatura.
Per capire l’impatto: su un pannello da 2440 mm con 8 tagli paralleli, il kerf totale a 3,2 mm per taglio è 25,6 mm. Quasi 3 cm di materiale che scompare in segatura. Se non lo consideri nella pianificazione, l’ultimo pezzo sarà 25 mm più corto del previsto.
Valori di kerf per tipo di lama
| Tipo di lama | Kerf tipico | Uso comune |
|---|---|---|
| Sega a pannello (standard) | 3,2 mm | Taglio pannelli in falegnameria |
| Sega a pannello (thin kerf) | 2,4 mm | Pannelli sottili, risparmio materiale |
| Sega circolare da banco | 3,0 - 3,5 mm | Uso generale in laboratorio |
| Sega a nastro | 0,8 - 1,5 mm | Tagli curvi, legno massello |
| Pantografo CNC (fresa) | 6,0 - 12 mm | Nesting con fresa a candela |
| Laser (metallo/acrilico) | 0,1 - 0,3 mm | Taglio laser, non legno |
| Sega a trave industriale | 3,8 - 4,5 mm | Grandi centri di taglio |
Se usi una sega a pannello standard — la macchina più diffusa nelle falegnamerie italiane — il valore da impostare è quasi sempre 3,2 mm. Se hai un pantografo CNC, il kerf dipende dal diametro della fresa e può arrivare a 8-12 mm.
Come si accumula l’errore
L’errore del kerf non è un problema su un singolo taglio. Diventa critico quando i tagli sono tanti e sequenziali. Ecco un esempio:
Supponiamo di tagliare 6 pezzi da 400 mm da un pannello lungo 2440 mm, con kerf di 3,2 mm:
- Spazio occupato dai pezzi: 6 x 400 = 2400 mm
- Spazio occupato dal kerf: 5 tagli x 3,2 = 16 mm (il primo pezzo non ha kerf prima)
- Totale necessario: 2416 mm
- Spazio disponibile: 2440 mm
- Rimanenza reale: 24 mm
Senza considerare il kerf, avresti calcolato 2400 mm e pensato di avere 40 mm di margine. In realtà ne hai solo 24. Con un pezzo in più, il materiale non basterebbe.
C’è un secondo consumo che questo calcolo non include: la refilatura del bordo di fabbrica. Il lato del pannello, così come arriva dal fornitore, non è quasi mai perfettamente dritto né perfettamente a squadra, e il primo passaggio serve a crearne uno affidabile da cui misurare tutto il resto. Anche quella passata asporta materiale, e va sommata prima ancora di iniziare a ricavare i pezzi.
È la ragione per cui un pannello non rende mai esattamente il numero di pezzi che suggerisce la divisione della sua larghezza. Se dividi la misura del foglio per la larghezza del tuo pezzo e il conto torna esatto, quel piano non funziona: mancano la refilatura iniziale e tutte le fessure intermedie. Nei software questo margine si imposta separatamente dal sovrametallo, di solito come rifilo iniziale e finale, perché dipende dal fornitore e dalla qualità del pannello, non dalla lama.
Kerf nel taglio CNC
Con un pantografo CNC, il discorso cambia. La fresa a candela ha un diametro di 6, 8 o 12 mm, e il percorso utensile rimuove materiale per l’intera larghezza della fresa. Questo significa che il “kerf” equivalente è molto più alto rispetto a una sega.
In compenso, il CNC non ha il vincolo del taglio guillotine: la fresa può seguire percorsi liberi, tagliando i pezzi in qualsiasi ordine. Questo permette disposizioni più efficienti che in parte compensano il kerf maggiore.
Quando usi un ottimizzatore per CNC, imposta il diametro della fresa come kerf. Il software calcolerà automaticamente lo spazio necessario tra un pezzo e l’altro.
Come impostare il kerf nel software
In CutOptim, il kerf si imposta in un solo campo prima di avviare l’ottimizzazione. Ecco le regole:
- Sega a pannello: inserisci il valore dichiarato dal produttore della lama. In mancanza, usa 3,2 mm come valore sicuro.
- CNC con fresa: inserisci il diametro della fresa (es. 8 mm).
- Se non sei sicuro: misura direttamente. Fai un taglio su un pezzo di scarto, misura la larghezza della fessura con un calibro e usa quel valore.
Il software aggiungerà automaticamente il kerf tra un pezzo e l’altro nel layout, garantendo che ogni pezzo abbia le dimensioni corrette dopo il taglio.
Kerf e bordatura: attenzione alla somma
Se i tuoi pezzi devono essere bordati, hai due correzioni da considerare: il kerf (materiale che la lama porta via) e lo spessore del bordo (0,4-2 mm per lato bordato, secondo che sia ABS sottile o un bordo in massello).
I due margini si gestiscono in modo diverso, e vanno in direzioni opposte. Il kerf si imposta una volta come parametro globale e l’ottimizzatore lo applica tra un pezzo e l’altro. Il bordo, invece, si incolla sopra il canto: si somma alla misura del pannello, quindi il pannello va tagliato più piccolo della misura finita, ed è una correzione che fai tu prima di inserire i dati, perché la dimensione che digiti nel software viene usata come definitiva. Se il pezzo finito deve misurare 600 mm e bordi entrambi i lati corti con bordo da 1 mm, inserisci 598 mm. Sbagliare il verso di questa correzione è l’errore più costoso della bordatura: quattro millimetri di troppo su un frontale si vedono nella fuga tra due ante, e a quel punto il pezzo è già bordato e forato.
Da che parte della linea passa la lama?
Dalla parte dello scarto, sempre. E se la lama si mette a cavallo della linea, il pezzo esce più piccolo di mezzo sovrametallo.
È l’unica parte di questo argomento che nessun software può gestire al posto tuo. L’ottimizzatore calcola dove va ogni taglio e dà per scontato che il materiale asportato venga tolto allo sfrido, non al pezzo che tieni. Alla sega, quella premessa è una decisione che qualcuno prende a ogni singolo taglio.
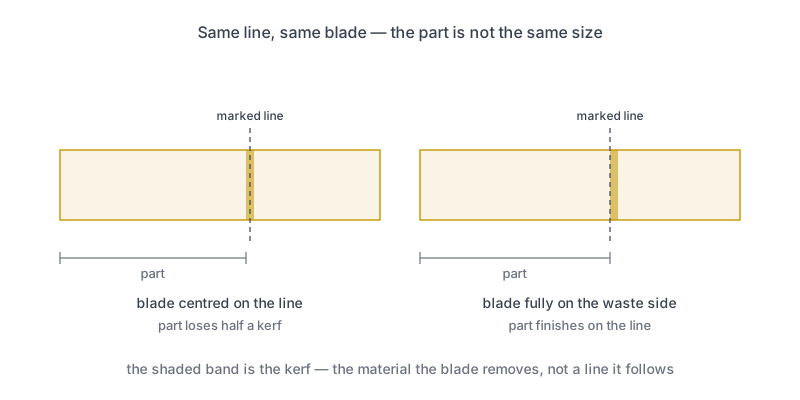
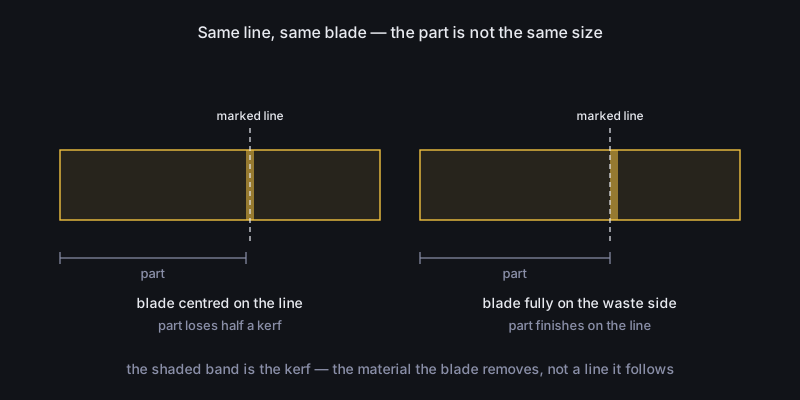
Posiziona la lama in modo che l’intera fessura cada fuori dal pezzo che stai tenendo. Centrandola sulla linea, ogni pezzo esce corto di metà sovrametallo: con una lama da 3 mm è un millimetro e mezzo, invisibile su un pezzo solo ed evidente appena quattro di quei pezzi devono sommarsi lungo il fianco di un mobile.
Due abitudini rendono la cosa affidabile.
Segna quale lato è scarto, non solo dove passa il taglio. Una riga a matita dice dove; una croce o uno sgorbio sullo sfrido dice da che parte. Costa un secondo e sopravvive all’interruzione a metà di una pila di pezzi.
Tieni la battuta dalla parte del pezzo buono. Quando ripeti lo stesso taglio su più pezzi, regola la guida in modo che il pezzo da tenere sia quello compreso tra battuta e lama. Così la fessura cade ogni volta dal lato libero, e i pezzi escono identici perché misurati tutti dallo stesso riferimento invece che dall’ultimo bordo tagliato.
Quest’ultimo punto spiega anche perché un buon piano di taglio elenca le posizioni a partire da un bordo, e non come una catena di distanze da un pezzo all’altro. Misurare ogni taglio dal pezzo precedente accumula nell’ultimo pezzo l’errore di tutte le fessure che lo precedono; misurare da un riferimento fisso, no.
Errori comuni sul kerf
- Usare il valore sbagliato: il kerf dichiarato dalla lama nuova può essere diverso da quello della lama usata. Dopo molte affilature, la stradatura dei denti cambia. Misura periodicamente.
- Impostare kerf zero: alcuni utenti lasciano il campo a zero per “semplificare”. Il risultato sono pezzi che non entrano nel pannello o che risultano più corti.
- Confondere kerf e margine di sicurezza: il kerf è il materiale rimosso dalla lama. Il margine di sicurezza è uno spazio extra che alcuni aggiungono per cautela. Sono due cose diverse.
Suggerimento pratico: misura il kerf reale della tua lama con un calibro digitale. Fai 3 tagli su un ritaglio e prendi la media. Questo valore sarà più affidabile di qualsiasi dato da catalogo.