Was ist die Schnittbreite und warum ist sie wichtig?


Kurze Antwort
Die Schnittbreite — auch Schnittfuge genannt — ist die Materialbreite, die das Sägeblatt bei jedem Schnitt in Sägemehl verwandelt, bei einer Formatkreissäge typischerweise 3,2 mm. Wer sie im Schnittplan einrechnet, bekommt Teile in der richtigen Größe und geht beim letzten Zuschnitt nicht überraschend das Material aus.
Wenn ein Sägeblatt durch eine Spanplatte fährt, verschwindet Material — es wird zu Sägemehl. Die Breite dieser Lücke heißt Schnittbreite oder Schnittfuge. Bei einer Formatkreissäge sind das typischerweise 3,2 mm pro Schnitt. Klingt wenig, aber bei 20 Schnitten auf einer Egger-Platte (2800 × 2070 mm) sind das zusammen 64 mm verlorenes Material. Dieser Artikel erklärt, warum die Schnittbreite für präzise Zuschnitte entscheidend ist und wie Sie sie korrekt in Ihrer Planung berücksichtigen.
Was Sie lernen: Was die Schnittbreite physikalisch ist, wie sie sich bei verschiedenen Sägetypen unterscheidet und warum bereits 0,5 mm Abweichung bei 30 Schnitten zu Problemen führen.
Warum das Sägeblatt Material entfernt
Ein Kreissägeblatt hat geschränkte oder hartmetallbestückte Zähne, die breiter sind als das Stammblatt. Beim Schnitt fräsen diese Zähne einen Kanal — die Schnittfuge. Das entfernte Material fällt als Sägespäne an.
Die Breite dieser Fuge hängt von drei Faktoren ab:
- Zahnbreite: Die Hartmetallzähne sind breiter als das Stammblatt, um ein Einklemmen zu verhindern
- Zahnschränkung: Bei Blättern mit geschränkten Zähnen vergrößert die wechselseitige Auslenkung die Fuge
- Blattdurchmesser: Größere Blätter haben tendenziell breitere Zähne
Daraus folgt der Punkt, an dem die meisten Rechenfehler beginnen: Die Schnittbreite ist nicht die Blattstärke. Das Stammblatt ist dünner als die Fuge, die es hinterlässt, weil die Zähne breiter stehen müssen, damit das Blatt im Schnitt nicht klemmt. Wer die auf dem Blatt aufgedruckte Stärke in die Software einträgt, rechnet jeden Schnitt um einige Zehntel zu schmal — und zwar systematisch in dieselbe Richtung, sodass sich der Fehler über die Platte hinweg addiert statt sich auszugleichen. Maßgeblich ist die Fuge, nicht das Blatt.
Interaktive Schnittbreiten-Demo
Bei 20 Schnitten pro Platte: 64.0 mm Material allein durch das Sägeblatt
Schnittbreiten verschiedener Sägetypen
Die Schnittbreite variiert erheblich je nach Maschine und Blatt:
| Sägetyp | Typische Schnittbreite | Anwendung |
|---|---|---|
| Formatkreissäge (Standard) | 3,2 mm | Plattenzuschnitt in Schreinereien |
| Formatkreissäge (Dünnschnitt) | 2,4 mm | Materialersparnis bei dünnen Platten |
| Plattenaufteilsäge (Homag/Holzma) | 3,0–3,5 mm | Industrieller Plattenzuschnitt |
| Handkreissäge | 2,4 mm | Baustelle, Heimwerker |
| Tischkreissäge (HM-Blatt) | 3,2 mm | Werkstatt-Standard |
| Bandsäge | 0,8–1,5 mm | Kurvenschnitte, selten für Platten |
| CNC-Fräser (6 mm) | 6,0 mm | Nesting auf Flachbett-CNC |
| Laserschneider | 0,1–0,3 mm | Metall, Acrylglas |
Für Schreiner und Tischler, die mit einer Formatkreissäge arbeiten, ist 3,2 mm der Standardwert. Wenn Sie ein Dünnschnittblatt verwenden, messen Sie die tatsächliche Fuge — sie liegt meist bei 2,4 mm.
Was passiert, wenn die Schnittbreite fehlt
Ein Beispiel verdeutlicht das Problem. Sie möchten aus einer Leiste von 2800 mm Länge folgende Teile schneiden:
- 4 × 600 mm = 2400 mm
- 1 × 380 mm = 380 mm
- Gesamt: 2780 mm — passt auf 2800 mm, 20 mm Reserve.
Aber: Zwischen den 5 Teilen liegen 4 Schnitte. Bei 3,2 mm Schnittbreite sind das 4 × 3,2 = 12,8 mm zusätzlicher Verbrauch. Der tatsächliche Bedarf: 2780 + 12,8 = 2792,8 mm. Passt noch knapp — aber die Reserve schrumpft von 20 auf 7,2 mm.
Hätten Sie ein sechstes Teil eingeplant, wäre das Material zu kurz. Genau das passiert in der Praxis: Die letzten 1–2 Teile einer Platte fallen zu klein aus, weil die kumulierte Schnittbreite nicht berücksichtigt wurde.
Zwei Details verschärfen die Rechnung. Erstens zählt auch der Besäumschnitt. Die Werkskante einer Platte wird vor dem eigentlichen Zuschnitt abgetrennt, und dieser Durchgang nimmt genauso Material weg wie jeder andere — eine Platte liefert also nie ganz so viele Teile, wie das Teilen ihrer Breite vermuten lässt. Wer nur die Trennschnitte zwischen den Teilen zählt, rechnet die Fuge pro Richtung einmal zu wenig.
Zweitens entscheidet die Art des Messens darüber, ob sich der Fehler summiert. Wer jeden Schnitt an der zuletzt entstandenen Kante anreißt, addiert die Fuge jedes vorherigen Schnitts in das letzte Teil hinein: fünf Schnitte zu je 3,2 mm bedeuten dann 16 mm Abweichung am Ende der Leiste. Wird jede Position dagegen vom selben Bezugspunkt aus gestellt — dem Anschlag oder der besäumten Kante —, bleibt jeder Fehler lokal. Genau deshalb gibt ein brauchbarer Schnittplan Anschlagmaße von einer Kante aus an und nicht eine Kette von Teil-zu-Teil-Abständen.
Die kumulative Wirkung auf einer Platte
Auf einer Egger-Platte (2800 × 2070 mm) mit 20–25 Teilen entstehen typischerweise 15–20 Schnitte in der Länge und 8–12 Schnitte in der Breite. Die Rechnung:
- 18 Schnitte × 3,2 mm = 57,6 mm in eine Richtung
- 10 Schnitte × 3,2 mm = 32 mm in die andere Richtung
- Gesamter Materialverlust durch Schnittfugen: ca. 0,19 m² — das sind 3,3 % der Plattenfläche
Diese 3,3 % verschwinden unsichtbar. Sie tauchen in keiner manuellen Flächenberechnung auf, werden aber an der Säge real.
Schnittbreite korrekt messen
Verlassen Sie sich nicht auf Herstellerangaben — messen Sie selbst:
- Nehmen Sie ein Reststück aus dem gleichen Material (gleiche Dicke)
- Sägen Sie einen einzelnen Schnitt
- Messen Sie die Fuge mit einer Schieblehre — nicht am Anfang oder Ende, sondern in der Mitte des Schnitts
- Wiederholen Sie die Messung an 3 Stellen und bilden Sie den Mittelwert
Typische Abweichungen zwischen gemessenem und angenommenem Wert: 0,2–0,5 mm. Das klingt nach wenig, summiert sich aber bei 20+ Schnitten auf bis zu 10 mm.
Achtung: Ein abgenutztes Sägeblatt kann eine breitere Schnittfuge erzeugen als ein neues. Messen Sie die Schnittbreite nach jedem Blattwechsel neu und passen Sie den Wert in Ihrer Software an.
Schnittbreite in der Optimierungssoftware einstellen
Jeder Schnittlisten-Optimierer hat ein Feld für die Schnittbreite. In CutOptim finden Sie es in den Projekteinstellungen. Geben Sie den gemessenen Wert ein — z. B. 3,2 mm für eine Formatkreissäge mit Standard-HM-Blatt.
Der Algorithmus addiert automatisch die Schnittbreite zu jedem Trennschnitt zwischen zwei Teilen. Das Ergebnis: Der Schnittplan stimmt mit der Realität an der Säge überein. Kein Teil fällt zu kurz aus, kein Material wird verschwendet.
Eine Entscheidung nimmt Ihnen die Software allerdings nicht ab: auf welcher Seite des Risses das Blatt läuft. Der Optimierer rechnet damit, dass die Fuge vollständig in den Verschnitt fällt und nicht in das Teil, das Sie behalten. An der Säge ist das keine Rechnung, sondern ein Griff — bei jedem einzelnen Schnitt.
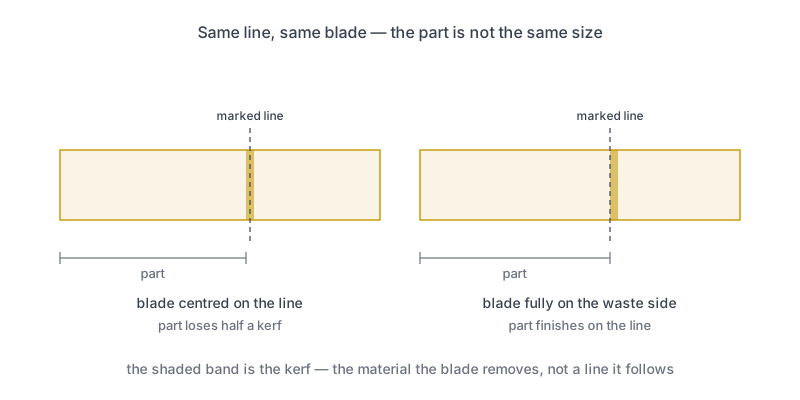
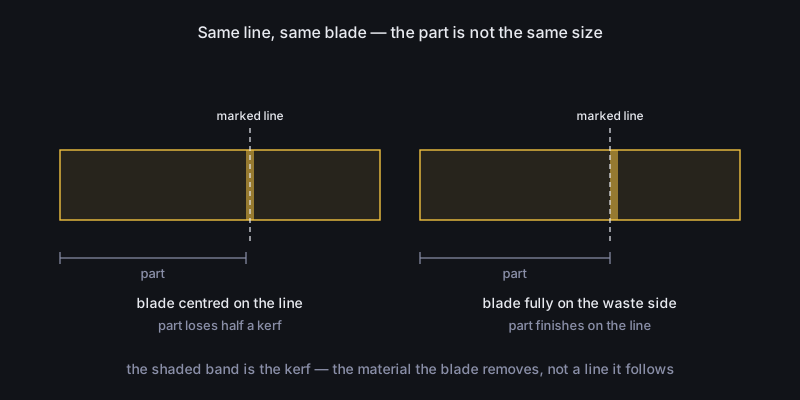
Setzen Sie das Blatt so an, dass die ganze Fuge außerhalb des Teils liegt, das Sie behalten. Wer es mittig auf den Riss stellt, verliert bei jedem Teil eine halbe Schnittbreite — bei 3,2 mm also 1,6 mm. An einem einzelnen Boden sieht man das nicht; sobald sich vier solcher Teile in einem Korpus aufaddieren müssen, sieht man es sofort.
Zwei Gewohnheiten machen das verlässlich. Zeichnen Sie an, welche Seite Verschnitt ist, nicht nur wo der Schnitt liegt: Der Bleistiftstrich sagt wo, ein Kreuz auf dem Abfallstück sagt welche Seite — und diese Information überlebt eine Unterbrechung mitten im Stapel. Und führen Sie den Anschlag am Gutteil: Beim Auftrennen von Serienteilen liegt das Teil, das Sie behalten, zwischen Anschlag und Blatt. Dann fällt die Fuge zwangsläufig auf die freie Seite, und alle Teile werden gleich, weil sie alle vom selben Bezug aus gemessen wurden.
Sonderfall: CNC-Fräser
Bei CNC-Nesting auf einer Flachbett-Fräse (Homag, Biesse, SCM) ist die Schnittbreite gleich dem Fräserdurchmesser — typisch 6 mm bei einem Standard-Nutfräser. Das ist fast doppelt so viel wie bei einem Sägeblatt.
Für CNC-Nesting müssen Sie in der Software den Fräserdurchmesser als Schnittbreite eintragen. Bei 6 mm Fräser und 25 Schnitten pro Platte gehen 150 mm pro Richtung verloren — deutlich mehr als bei einer Formatkreissäge.
Daraus folgt eine Regel für gemischte Aufträge: Ein Werkzeug, ein Durchlauf. Wenn Sie die geraden Teile auf der Formatkreissäge auftrennen und die Teile mit Ausschnitten auf der Fräse machen, gehören sie nicht in dieselbe Optimierung. Ein einzelner Lauf kennt nur einen Wert für die Schnittbreite, und welchen Sie auch eintragen — er ist für die Hälfte der Teile falsch. Zwei getrennte Läufe mit dem jeweils richtigen Wert kosten eine Minute mehr und liefern zwei Pläne, die beide zu ihrer Maschine passen.
Pro-Tipp: Für Formatkreissägen-Zuschnitte verwenden Sie 3,2 mm als Standardwert. Für CNC-Nesting tragen Sie den exakten Fräserdurchmesser ein. Für Laserschnitte können Sie die Schnittbreite auf 0,2 mm setzen — bei Metall und Acrylglas ist die Fuge vernachlässigbar klein.
Die Schnittbreite als Kostenfaktor
Rechnen Sie die Kosten einmal durch: Bei 500 Platten pro Jahr und 3,3 % Materialverlust durch Schnittfugen verlieren Sie 16,5 Platten — das sind ca. 740 € netto bei Egger-Standardplatten. An diesem Wert können Sie nichts ändern (Sie müssen ja schneiden), aber Sie können verhindern, dass Ihre Software diesen Verlust ignoriert und falsch kalkuliert.
Geben Sie die Schnittbreite Ihrer Säge ein und erhalten Sie einen exakten Zuschnittplan
Keine Registrierung nötig
Kostenlos optimieren