Optymalizacja cięcia metalu: zbrojenie, profile i rury
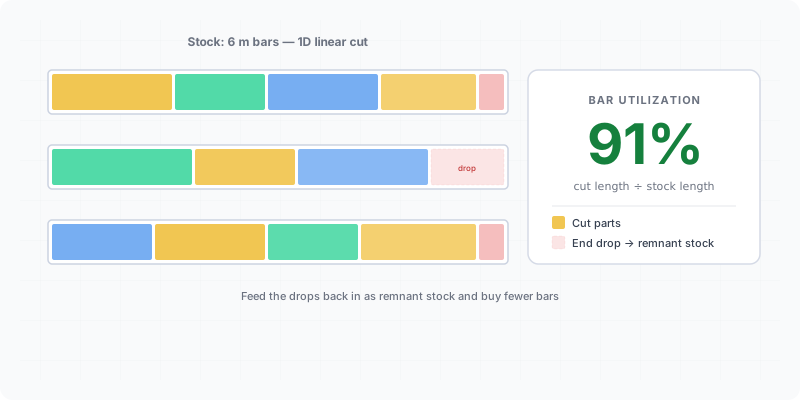
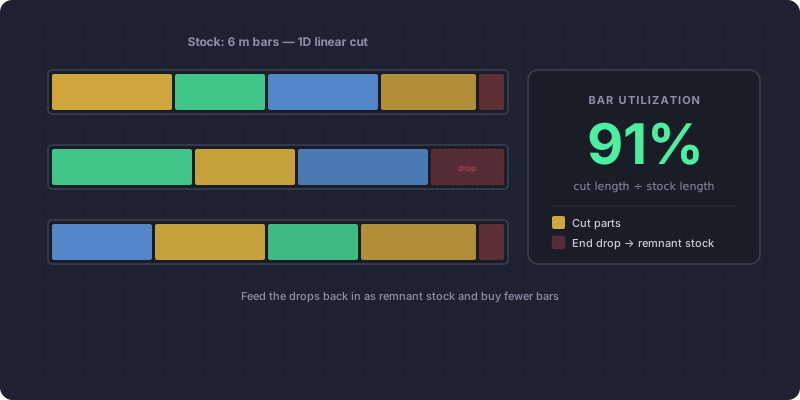
Dwie ślusarnie tną ten sam wykaz belek i prętów zbrojeniowych z prętów 6 m. Jeden zakład wyciąga świeży pręt do każdego elementu i pozwala, by końcówki gromadziły się w koszu; drugi wprowadza swoje ścinki z powrotem i kupuje o 30% mniej prętów na to samo zlecenie. Ta sama piła, ta sama stal — różnicą jest to, jak cięcia rozłożono na każdej długości. Metal to jednowymiarowy problem cięcia, a oprogramowanie, które rozwiązuje go dla sklejki, równie dobrze rozwiązuje go dla stali.
Czego dowiesz się z tego poradnika:
- Czym jest optymalizacja cięcia metalu i dlaczego to problem 1D (liniowy)
- Czym cięcie stali różni się od cięcia drewna — rzaz, grupowanie gatunków i resztki do ponownego użycia
- Standardowe długości hutnicze, względem których warto optymalizować pręty zbrojeniowe, kształtowniki i rury
- Gdzie kończy się 1D, a zaczyna nestowanie blach (2D)
Czym jest optymalizacja cięcia metalu?
Optymalizacja cięcia metalu układa potrzebne pręty, rury i profile na standardowych długościach hutniczych tak, aby łączny odpad w postaci ścinków był jak najmniejszy. To jednowymiarowy problem cięcia materiału — ta sama matematyka, którą stosuje się do drewna liniowego — zastosowany do stali zamiast do desek.
Każdy pręt, rura, kątownik, ceownik i odcinek pręta zbrojeniowego to element 1D: ma jeden wymiar istotny przy cięciu — długość. Kupujesz materiał w stałych długościach hutniczych, wycinasz z niego elementy, a to, co zostaje na końcu każdego pręta, jest końcówką. Zadaniem optymalizatora jest zdecydować, które elementy pochodzą z których prętów, tak abyś kupił jak najmniej długości hutniczych i zostawił najmniejsze, najbardziej użyteczne końcówki.
Ponieważ to problem 1D, optymalizator cięcia liniowego obsługuje metal bez żadnego specjalnego „trybu metalowego” — ustawiasz długość hutniczą, rzaz i elementy, a algorytm je upakowuje.
Czym cięcie metalu różni się od cięcia drewna?
Matematyka 1D jest identyczna, ale zmieniają się cztery praktyczne rzeczy: rzaz, brak usłojenia, to, co dzieje się ze ścinkami, oraz sposób grupowania elementów.
- Rzaz pochodzi z piły do metalu. Piła taśmowa, pilarka tarczowa lub przecinarka ścierna usuwa na cięciu inną szerokość stali niż tarcza do drewna. Wpisz rzeczywistą wartość — zobacz czym jest szerokość rzazu.
- Brak kierunku usłojenia. Stal nie ma usłojenia, więc elementy obracają się swobodnie (koniec na koniec). To znosi jedno ograniczenie, które optymalizator musi respektować przy drewnie.
- Końcówki to cenny materiał, nie złom. Ścinek 900 mm kątownika konstrukcyjnego to resztka nadająca się do ponownego użycia i ma realną wartość złomu nawet wtedy, gdy nie zostanie wykorzystany. Traktuj końcówki jak zapas magazynowy, nie odpad.
- Grupuj według gatunku i przekroju. Nie wytniesz kątownika S275 i ceownika S355 z jednego pręta. Elementy trzeba pogrupować według wyrobu, wymiaru i gatunku stali przed optymalizacją.
Jakie są standardowe długości hutnicze metalu?
Optymalizuj względem długości, które faktycznie dostarcza Twoja hurtownia, a nie względem okrągłej liczby. Pomyłka tutaj daje plan, którego nie kupisz.
| Wyrób | Typowe długości hutnicze | Uwagi |
|---|---|---|
| Pręt zbrojeniowy | 6 m i 12 m (UE) | Wg EN 10080; huty w USA dostarczają 20 / 40 / 60 stóp |
| Kształtowniki walcowane na gorąco (kątownik, ceownik, dwuteownik) | Długości hutnicze 6–12 m | Wg EN 10025; dłuższe na zamówienie |
| Profile zamknięte (RHS / SHS / rura) | 6 m (często 6,4 m) | Zależnie od dostawcy i grubości ścianki |
| Pręt okrągły i płaskownik | 3–6 m | Zależnie od hurtowni |
To wartości orientacyjne — długości w Twojej hurtowni mogą się różnić, więc potwierdź je przed optymalizacją. Chodzi o to, że długość hutnicza to dana wejściowa, którą musisz ustawić poprawnie: ta sama lista cięcia zoptymalizowana względem prętów 6 m i względem prętów 12 m daje dwa różne plany, a tylko jeden pasuje do tego, co jest na Twojej dostawie.
Jak zminimalizować odpad prętów i rur?
Odpad metalu ograniczysz przez prawidłowe grupowanie, wpisanie dokładnego rzazu, dopasowanie rzeczywistych długości hutniczych i ponowne użycie końcówek — a resztę zostaw optymalizatorowi.
Pogrupuj według przekroju, wymiaru i gatunku
Z jednej długości hutniczej wytniesz tylko pręty o tym samym profilu i gatunku. Posortuj listę według wyrobu (pręt zbrojeniowy, kątownik, profil zamknięty), potem według wymiaru i gatunku stali, i optymalizuj każdą grupę na własnym materiale — ich mieszanie daje plan, którego nie wykonasz.
Wpisz rzeczywisty rzaz swojej piły
Piła taśmowa, pilarka tarczowa i przecinarka ścierna usuwają na każdym cięciu inną szerokość metalu. Zmierz swój rzaz i wpisz go, aby optymalizator uwzględnił metal tracony przy każdym cięciu.
Ustaw rzeczywiste długości hutnicze
Dopasuj długości hutnicze, które dostarcza Twoja hurtownia — zwykle 6 m i 12 m dla prętów zbrojeniowych i kształtowników. Optymalizacja względem długości, której nie kupisz, daje plan, którego nie wykonasz.
Wprowadź użyteczne końcówki z powrotem jako materiał z odzysku
Ścinki stali są cenne i w pełni nadają się do ponownego użycia. Zapisz końcówki z regału w Magazynie odcinków: z włączonym „Automatycznie użyj ścinków” optymalizator tnie z nich, zanim sięgnie po nowy pręt — najtańszy pręt to ten, który już masz.
Zoptymalizuj, a potem porównaj liczbę prętów
Uruchom optymalizator 1D i odczytaj, ile prętów hutniczych potrzebuje. Zmień jeden parametr, uruchom ponownie i porównaj — zaoszczędzenie choćby jednego pręta na partię szybko się sumuje w całej serii produkcyjnej.
Odpad prętów na tym samym wykazie — przed i po optymalizacji
Wizualizacja pokazuje spadek odpadu w postaci ścinków z 35% do 9% na tej samej liście cięcia (wartości orientacyjne — Twój wynik zależy od zestawu długości elementów). Przy długich seriach produkcyjnych z powtarzalnymi długościami dobry układ regularnie oszczędza całe pręty.
Jaką szerokość rzazu przyjąć dla pił do metalu?
Rzaz przy metalu to szerokość stali, którą każde cięcie zamienia w wióry lub pył, i różni się on bardziej w zależności od typu piły, niż większość operatorów się spodziewa.
| Piła do metalu | Typowy rzaz | Uwagi |
|---|---|---|
| Piła taśmowa (bimetal) | 1,1–1,6 mm | Wąski rzaz, mały odpad, czyste cięcie prostopadłe |
| Pilarka tarczowa (do metalu na zimno) | 2–2,5 mm | Tarcza zębata, bardzo dokładna, chłodzona |
| Przecinarka ścierna | 2,5–3 mm | Szybka, ale szerszy rzaz i więcej ciepła |
| Plazma | 1,5–4 mm | Rzaz rośnie z grubością materiału i natężeniem prądu |
Na wykazie z dziesiątkami cięć rzaz się sumuje: przy 3 mm na cięcie czterdzieści cięć usuwa 120 mm stali — jedna piąta metra zamieniona w wióry. Wpisz rzeczywisty rzaz swojej piły, aby plan, który otrzymasz, był planem, który faktycznie wytniesz. Zmierz go na cięciu próbnym, zamiast ufać wartości z katalogu.
Częste błędy przy optymalizacji metalu
Mieszanie gatunków lub przekrojów w jednym przebiegu optymalizacji. Płaskownik S275 i kątownik S355 nie mogą dzielić jednego pręta, podobnie jak dwa różne wymiary. Przebieg, który je miesza, zwraca układ, którego fizycznie nie wyprodukujesz. Najpierw posortuj w grupy, a potem optymalizuj każdą na własnym materiale.
Optymalizacja względem długości hutniczej, której nie kupisz. Wpisanie „6,5 m”, bo tak wygodnie, gdy hurtownia dostarcza 6 m, daje plan, który rozpada się przy pile. Ustaw długość hutniczą na rzeczywistą długość z Twojego dokumentu dostawy.
Traktowanie końcówek jak złomu. Wyrzucanie każdego ścinka do kontenera ignoruje opłacony materiał. Zapisuj użyteczne końcówki w Magazynie odcinków i pozwól optymalizatorowi zużyć je najpierw — stal jest droga, a pręt, który już masz, nic nie kosztuje przy cięciu.
Ograniczenia warsztatu, których plan nie zna
Plan zakłada, że pręt da się pociąć na dowolne kawałki. Piła i hala stawiają trzy warunki, o których optymalizator nie wie, a które decydują, czy plan w ogóle da się wykonać.
Zacisk musi mieć co trzymać. Piła taśmowa i pilarka do metalu mocują materiał w imadle, a najkrótszy odcinek, który da się bezpiecznie zacisnąć, jest dłuższy, niż większość ludzi zakłada. Ostatnia formatka na pręcie bywa przez to niewykonalna, mimo że w rachunku mieści się bez zarzutu — kawałek jest po prostu za krótki, żeby go pewnie utrzymać podczas cięcia. Zmierz tę granicę raz na własnej maszynie i traktuj ją jako najmniejszą długość, jaką wolno w ogóle wpisać na listę.
Koniec pręta z huty rzadko jest równy. Długości hutnicze przychodzą z czołem uciętym nożycami albo zgniecionym w transporcie, więc pierwsze cięcie zwykle idzie na wyrównanie i nie daje żadnego elementu. To ten sam mechanizm, co okrawanie krawędzi fabrycznej płyty: materiał znika, zanim powstanie pierwszy odcinek. Uwzględnij to jako naddatek na początku pręta, a nie jako rzaz, bo to dwie różne rzeczy i sumują się.
Dwunastometrowy pręt trzeba mieć jak wnieść i podeprzeć. Na papierze dłuższa długość hutnicza prawie zawsze wypada lepiej, bo daje algorytmowi więcej swobody w dobieraniu kombinacji. W hali decyduje jednak to, czy pręt wjedzie przez bramę, czy jest czym go podeprzeć przy pile i czy zmieści się na regale. Warsztat, który kupuje sześciometrowe pręty mimo lepszego rachunku na dwunastometrowych, nie popełnia błędu — liczy po prostu również robociznę i miejsce.
Do tego dochodzi kolejność cięć. Długie odcinki tnij, dopóki pręt jest jeszcze podparty na całej długości, a drobne końcówki zostaw na moment, gdy zostanie z niego krótszy kawałek. Odwrotna kolejność kończy się przytrzymywaniem uginającej się sztangi przy cięciu na wymiar, a to widać na prostopadłości czoła.
Kiedy 1D to za mało: blacha i płyta
Optymalizacja jednowymiarowa obejmuje pręty, rury, profile i pręty zbrojeniowe — wszystko, gdzie długość jest jedynym istotnym wymiarem. To niewłaściwe narzędzie do materiału płaskiego.
Wycinanie elementów z blachy lub arkusza stali to problem dwuwymiarowy: prostokątne wykroje należą do optymalizacji paneli 2D, a nieregularne kształty cięte plazmą, laserem lub strumieniem wody wymagają prawdziwego nestowania kształtów — zupełnie innej klasy oprogramowania. Jeśli Twoje zlecenie jest mieszane — pręty plus kilka wsporników z blachy — podziel je: optymalizuj elementy liniowe jako 1D, a płaskie jako 2D. Zobacz 1D a 2D optymalizacja cięcia, gdzie przebiega granica.
Zamień listę cięcia prętów i rur w plan, który kupuje mniej prętów.
Ustaw długości hutnicze i rzaz, wklej listę elementów — optymalizator 1D zrobi resztę. Bez rejestracji.
Zoptymalizuj cięcie metalu za darmoCzęsto zadawane pytania
Czym jest optymalizacja cięcia metalu?
Czy można używać oprogramowania do optymalizacji cięcia dla metalu?
Jakie są standardowe długości hutnicze prętów zbrojeniowych i stali?
Czym różni się cięcie metalu od cięcia drewna?
Jaką szerokość rzazu przyjąć dla piły taśmowej do metalu?
Czy CutOptim wykonuje nestowanie blach?
Powiązane treści
Chcesz zoptymalizować cięcie?
2 darmowe przebiegi bez konta, potem 3 miesięcznie z darmowym kontem
Otwórz aplikację