Lézervágott alkatrészek árajánlata
Quick answer
Egy lézeres munkát a ténylegesen raktáron tartott lapméretek nestjéből árazz, ne az alkatrészek területéből. A nest megadja azt a két számot, amire egy árajánlatnak szüksége van: mely lapokat fogod felhasználni (az anyagsor) és mennyi vágás van (vágáshossz és lyukasztásszám, a gépidősor). Az alábbi példán egy második, kisebb lapméret megengedése €80-ról €64-re csökkenti az anyagköltséget ugyanarra a 28 alkatrészre.
Egy vevő küld egy DXF-et, és még ma délutánra árat kér. A gyors út az, hogy összeadod az alkatrészek területét, hozzáadsz egy hulladékszázalékot, és megszorzod a négyzetméterárral. Ez gyors, és mindkét irányban téves: túl magas, ha az alkatrészek jól egymásba illeszkednek, túl alacsony, ha nem, és sosem mondja meg, hogy egy plusz lapméret a raktárban olcsóbbá tette volna a munkát.
Ez az útmutató a bevált módszert mutatja be: előbb nestelj, aztán olvasd le az árajánlatot a nestből. A módszer ugyanaz marad, akár egyetlen lapméret van raktáron, akár többféle, és akár kézzel futtatod a nestet, akár egy ERP-hívja meg automatikusan minden beérkező DXF-re.
Amit ebből az útmutatóból megtudsz:
- Miért kell az anyagsornak egész lapokból származnia
- Hogyan változtatja az árat a térköz, a szélhagyás és a lapméretek
- Egy mért példa két lapmérettel
- Hogyan alakítsd a vágáshosszt és a lyukasztásokat gépidővé
Miért rossz kiindulópont az alkatrészek területe
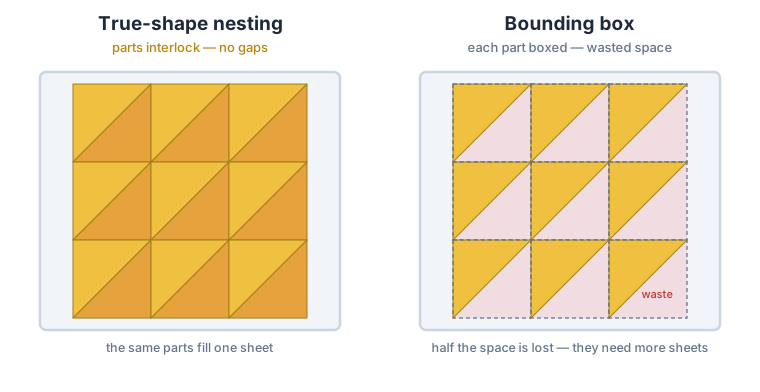
Amiért fizetsz, az az acéllemez, nem az alkatrészek. Minden, ami az alkatrészek között van — a váz —, hulladékba vagy maradékraktárba kerül, pedig ugyanazon az áron vetted. Hogy egy munka mennyi vázat hagy maga után, olyan dolgoktól függ, amit egy terület-összeg nem lát:
- Alkatrészalak. A tartók, L-alakok és gyűrűk zsebeket hagynak. Egy jó nest néhányat kisebb alkatrészekkel tölt ki; egy téglalap-alapú becslés minden zsebet foglaltnak számol.
- Térköz. Az alkatrészek közötti rés (a sugárszélesség plusz egy ráhagyás) olyan anyag, amit nem tudsz eladni.
- Szélhagyás. Sok műhely rögzített távolságot tart az alkatrészek és a tábla széle között a leszorítás vagy az egyenetlen szél miatt.
- A rendelkezésre álló lapméretek. Húsz alkatrész, ami másfél lapot tölt ki, vagy egy félig üres lapot, vagy egy kisebbet hagy hátra, attól függően, mi van raktáron.
Egy fix hulladékszázalék mindezt átlagolja el. A nest nem, ezért ez a helyes alap az anyagsorhoz — nem azért, mert pontosabb tippet ad, hanem mert egyáltalán nem tippel: minden alkatrészt ténylegesen elhelyez a táblán, mielőtt bármit mondana a felhasznált anyagról.
Az anyagsor: lapok, méretek és ár
Egy nest három olyan kérdésre válaszol, ami egy árajánlathoz kell: hány lap, milyen méretből, és milyen áron. Add meg minden raktáron tartott méretet külön sorként, add meg mindegyik lapárát, ha azt szeretnéd, hogy a nest ár szerint rangsoroljon, és hagyd, hogy a nest döntse el, melyiket használja.
Két dolog számít itt. Először, az eredmény nem függhet attól, milyen sorrendben sorolod fel a méreteket; a CutOptim mindet összehasonlítja és a legjobb tervet tartja meg. Másodszor, a legjobb terv gyakran egy keverék: teljes lapok a munka nagy részéhez és egy kisebb lap a maradékhoz, ahelyett hogy egy utolsó teljes lap főleg vázból állna.
Ha minden méretnek van ára, és a célt a költség minimalizálására állítod (az API minimizeCost opciója), a nest ár szerint rangsorolja a terveket; egyébként a felhasznált teljes lapterület szerint. Bármelyik esetben minden elhelyezhető alkatrészt elhelyez, mielőtt a költséget nézné, tehát egy olcsóbb terv sosem hagy ki alkatrészt.
Egy mért példa
Íme egy 28 alkatrészes munka: 20 db L-alakú tartó (500 × 400 mm, 120 mm-es szárakkal) és 8 db lapos rúd (900 × 100 mm), 5 mm-es réssel az alkatrészek között. A raktáron egy teljes 2440 × 1220 mm-es lap €40-ért, a második futtatásban pedig egy kisebb, 1220 × 1220 mm-es lap €24-ért. Ezek szemléltető árak; a lapszámokat és területeket a CutOptim nesting motorjával mértük.
| Raktáron lévő lapméretek | Felhasznált lapok | Lapterület | Anyagköltség |
|---|---|---|---|
| Csak 2440 × 1220 | 2 × 2440 × 1220 | 5,95 m² | €80 |
| 2440 × 1220 és 1220 × 1220 | 1 × 2440 × 1220 + 1 × 1220 × 1220 | 4,47 m² | €64 |
Az alkatrészek ugyanazok, csak a raktár változott. Egyetlen mérettel a második lap egy teljes lap, ami főleg vázból áll. Ha van egy kisebb méret is, a nest a maradékot arra teszi át: 1,49 m²-rel kevesebb acél és €16-tal kevesebb ezen az árajánlaton. Az eredmény ugyanaz volt, akárhogy sorrendbe raktuk a méreteket.
Aztán ugyanaz a munka 10 mm-es szélhagyással: a maradék már nem fér rá a kisebb lapra, és a terv visszaáll két teljes lapra, €80-ért. A leszorítási margó valódi költség, és a nest számot ad rá.
Ne másold ezeket a számokat a saját árlistádba. Ezekhez az alkatrészekhez, ehhez a térközhöz és ehhez a két mérethez tartoznak. Változtass meg bármelyiket, és a válasz a másik irányba fordulhat — épp ezért kell a nestet a valódi munkán futtatni.
A tábla egy részének leszámlázása
Egy kis munka ritkán tölt ki egy egész táblát, és sok műhely nem is számlázza le a teljeset. Gyakori szabály a felhasznált sáv (egy vízszintes vágás a táblán, addig a magasságig, ameddig az alkatrészek elérnek, vagy egy függőleges vágás addig a szélességig) és az alkatrészek befoglaló téglalapja. A maradék csak akkor marad hasznosítható, ha az alkatrészek egy sarokba rendeződnek. Ha a nest szétszórja őket a táblán, ezek a szabályok mindegyike 100%-ot mutat.
A nestnek tehát két dolgot kell tennie: az alkatrészeket egy sarok felé rendezni, és megmondani, meddig érnek. A CutOptim minden tábla felhasznált szélességét és magasságát a tábla sarkától méri. Emellett a legkevésbé kitöltött táblát ugyanazokkal az alkatrészekkel újraneszeli, kevesebb elforgatást kipróbálva, mint amennyit minden alkatrész megenged, és azt az elrendezést tartja meg, amelynek a legkisebb a felhasznált területe. A táblaszám sosem változik.
Egy szintetikus tesztmunkán, négy hosszú, íves szalaggal (egyenként kb. 3490 × 660 mm) egy 6000 × 2400 mm-es táblán, 5 mm-es réssel és szabad elforgatással, a felhasznált terület 3417 × 2394 mm-ről (a tábla 0,57-e) 3492 × 915 mm-re csökkent (a tábla 0,22-e). Az íves szalagok egymásba illeszkednek, ha mind ugyanabba az irányba néznek. Hogy egy valódi munka mennyire zsugorodik, az alkatrészeitől függ, ezért futtasd le a nestet, mielőtt egy hányadot leárazol.
A gépidősor: vágáshossz és lyukasztás
Az anyag az árajánlat fele. A másik fele a gépidő, és lézernél ezt két szám hajtja, amit a nest közvetlenül megad:
- Vágáshossz: minden körvonal és minden furat teljes kerülete. A fenti példán ez 52,0 m (20 tartó × 1,8 m + 8 rúd × 2,0 m).
- Lyukasztások: egy minden zárt kontúrra. A példában 28 van, egy alkatrészenként, mert ezeknek az alkatrészeknek nincs furatuk. Egy négy csavarfurattal rendelkező lemez ötöt számol.
Egy egyszerű becslés a vágáshossz ÷ vágási sebesség + lyukasztások × lyukasztási idő. Mindkét értéket a saját géped vágási táblázataiból vedd az anyagra és vastagságra vonatkozóan; ezek sokat változnak egy 1 mm-es alumíniumlemez és egy 10 mm-es acél között. Ezután add hozzá a gyorsmozgásokat, a be- és kirakodást, valamint az óradíjadat.
A nest vágáshossza a geometriai kontúr. A CAM szoftvered hozzáad bevezető szakaszokat és mikrokötéseket, a közös élű vágás pedig lerövidíti a közös éleket, ezért kezeld az árajánlat alapjaként, és a beprogramozott munka adja meg a végleges számot.
Amit az árajánlat rád hagy
A nest a geometriát kezeli. Ezek üzleti döntések, és nálad maradnak:
- Maradékérték. Ha megtartod és újrahasznosítod a hulladékdarabokat, a váz egy részét visszaírhatod. Csak azokat a maradékokat számold, amikből ténylegesen fogsz vágni.
- Minimumdíj és beállítás. Egy kis munkánál is ellenőrizni kell a fájlt, be kell tölteni a lapot és el kell indítani a programot.
- Utómunkálatok. A hajlítás, sorjázás, menetvágás és felületkezelés külön áras.
- A becslés tűrése. A nestből származó árajánlat közelítő, nem pontos; a CAM szoftvered végleges programja az, ami ténylegesen lefut.
Ezeket a tételeket a nest nem láthatja, mert nem a geometriáról szólnak, hanem arról, hogyan fut a műhelyed — ezért marad mindegyik a te döntésed, munkánként, nem egy automatikus képlet.
Nestelés árajánlatokhoz a CutOptimmal
A webalkalmazásban válts a Nesting almódra 2D módban, importáld az alkatrész-kontúrjaidat DXF-ből vagy SVG-ből, adj hozzá egy raktár-sort minden raktáron tartott lapmérethez, állítsd be a Min. térköz-t és a Szélhagyás-t, majd nyomd meg a Futtatást. Az eredmény megmutatja, hány lapot használt a nest méretenként és mennyire vannak tele, a vágáshosszt és a lyukasztásszámot; szorozd meg a lapokat az áraiddal az anyagsorhoz. A teljes terv PDF-be és Excelbe exportálható az árajánlathoz. A nesting útmutató elmagyarázza, hogyan működik a valódi kontúrú nesting.
Árajánlatkészítő rendszerekhez és ERP-khez ugyanez a motor fut a CutOptim Engine API-n. Elküldöd az alkatrészkontúrokat sokszögként vagy DXF-ként, a lapméreteket árral, valamint a térközt és a szélhagyást. A válasz felsorol minden lapot a raktárméretével, egy összesítést méretenként, a be nem férő alkatrészeket, a vágáshosszt és a lyukasztásszámot, valamint minden tábla felhasznált szélességét és magasságát a tábla egy részének leszámlázásához. Egy sűrűbb nesthez van egy hosszabb, időkorlátos keresés, ami háttérfeladatként fut, és sosem ad vissza több lapot, mint az alap motor. A mezőnkénti leírás az API referenciában található.