Lapok elhelyezése CNC-marógépre: szabad és fűrészes terv
Rövid válasz
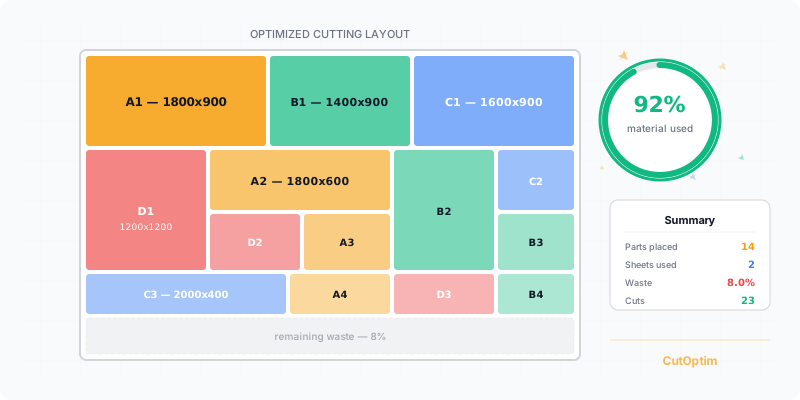
A CNC-mód ugyanazokat a téglalapokat szabadon helyezi el, végigmenő fűrészvágások nélkül, így a marógép, a lézer vagy a vízsugár olyan réseket is kihasználhat, amelyeket a fűrészes terv üresen kénytelen hagyni. Az alább lemért egyetlen munkán korlátlan készletnél a fűrészes terv 3 lapot igényelt, a CNC-mód 2-t; korlátozott készletnél mindkettő mind a 23 darabot felfért ugyanazon a 3 lapon. Ez egy munka, nem ígéret: a te listád dönt.
Huszonhárom darabból húszat sikerült elhelyezni. Ennyit tudott a fűrészes terv egy sor laminált forgácslap-darabra, pontosan azokon a lapokon, amelyek a raktárban voltak: egy teljes és két keskeny táblán. A maradék három darabnak nem akadt hely, és semmilyen átrendezés nem segített. Az asztalos viszont marógéppel szabja ezeket, a marógépnek pedig nem kellenek végigmenő vágások.
Ez az útmutató megmagyarázza a fűrészes és a szabad elrendezés különbségét, azt, mikor érdemes a szabadra váltani, hogyan állítsd be a CNC-módot a marógépedhez, és hol ér véget a lehetőségei.
Amit megtanulsz:
- Mit enged a guillotine (fűrészes) elrendezés, és mit a szabad elrendezés
- Mely munkák nyernek a CNC-móddal: szűk készlet, dekor, amely nem fordítható, maradékcsíkok
- Mely beállítások számítanak marógépnél: szerszámköz, szélmargó, korlátozott készlet, erezet
- Mit tartalmaz a terv, a PDF és a DXF, és hol ér véget a CNC-mód
Guillotine-elrendezésről akkor beszélünk, ha minden vágás a lap, vagy az előző vágás után megmaradt darab egyik szélétől a szemközti széléig fut. A szabad elrendezés minden darabot a lap bármely pontjára tehet, a marógép pedig mindegyik körvonalát követi.
Mi a különbség a fűrészes és a szabad elrendezés között?
A panelfűrész csak az egész darabon átmenő egyenes vágást tud, ezért a fűrészes terv széltől szélig tartó vágások fája. A CNC-marógép minden darabot a saját körvonala mentén vág ki, így a darabok csak egymást nem érhetik. Az elméletet a guillotine és szabad vágás összevetése útmutató tárgyalja; itt azt nézzük, mi változik a gyakorlatban.
| Fűrészes (guillotine) terv | CNC-mód (szabad elrendezés) | |
|---|---|---|
| Gép | Panelfűrész, vezérelt fűrész | CNC-marógép, lézer, vízsugár |
| Minden vágás széltől szélig fut | Igen | Nem |
| Darabok közti rés | Fűrészrés | Szerszámátmérő + szabad hely |
| Vágássorrend | Számozott fűrészvágások | Nincs; a marógép a körvonalakat követi |
| Vágáshossz | Fűrészvágások | A darabok körvonalának teljes hossza |
| Panelfűrésszel kivágható | Igen | Nem |
Mikor éri meg a CNC-mód?
A CNC-mód akkor éri meg, ha a fűrészes megkötés akadályozza a darabok elférését: szűk vagy rögzített készlet, nem forgatható dekor és keskeny maradékcsíkok esetén. Bőséges anyagnál és forgatható darabokkal a két terv gyakran közel áll egymáshoz.
- Szűk vagy korlátozott készlet. Ha a darabszámok kemény korlátok, a ki nem férő darab új lapot vagy késő határidőt jelent. A szabad elrendezés kihasználhatja azokat a réseket, amelyeket a végigmenő vágások nem érnek el.
- Nem forgatható dekor. A fás erezetű vagy irányított mintázatú laminált forgácslapnak meg kell tartania az irányát. Forgatás nélkül az elrendezés teljesen azon múlik, mennyire jól illeszkednek egymáshoz a darabok.
- Maradékcsíkok. Egy korábbi munkából megmaradt keskeny csíkot nehéz végigmenő fűrészvágásokkal hasznosítani. A marógép bármelyik szabad területre tud darabot tenni.
Közös bennük, hogy a geometria szab határt, nem az anyag ára. Ha a fűrészes terv már most is mindent elhelyez, és alig marad ki valami, a CNC-módnak kevés a hozzáadnivalója, és az egyszerűbb fűrészes terv a biztosabb választás.
Mit mutatott egy valós munka?
Egy valós munkán korlátlan készletnél ugyanaz a lista CNC-módban eggyel kevesebb lapot igényelt (2 helyett 3); korlátozott készletnél mindkettő mind a 23 darabot elhelyezte ugyanazon a 3 lapon. A munka: 23 laminált forgácslap-darab, forgatás nélkül a dekor miatt, 9 mm rés a darabok között (6 mm-es maró plusz 3 mm), 0 szélmargó.
| Készlet | Fűrészes (guillotine) terv | CNC-mód (szabad elrendezés) |
|---|---|---|
| Korlátozott: 1 × 2770×1400 mm + 2 × 2770×610 mm | Mind a 23 darab elfér ugyanazon a 3 lapon, 85,5% kihasználtság (2026. október 14. óta; korábban: 23-ból 20) | Mind a 23 darab elfér ugyanazon a 3 lapon, 85,5% kihasználtság |
| Korlátlan, teljes 2770×1400 mm-es lapok | 3 lap | 2 lap |
Egyetlen mérésként olvasd. Más darablista, kisebb rés vagy forgatható darabok szűkíthetik a különbséget, átlagot pedig nem adunk. A gyakorlati tanulság az, hogy hasonlíts össze, ne feltételezz: futtasd le a listát egyszer kikapcsolt, egyszer bekapcsolt CNC-móddal, és a saját munkád számai döntsenek.
Hogyan állítsd be a CNC-módot marógéphez?
Jelöld be a CNC-mód négyzetet, a szerszámközt add meg fűrészrésként, állítsd be a szélmargót, pontos lapok esetén kapcsold a készletet Korlátozottra, és állítsd be az erezetet mindkét soron. Az alábbi beállítások változtatják meg az eredményt.
| Beállítás | Mit írj be | Miért |
|---|---|---|
| Beállítások: CNC-mód (szabad elrendezés) | Jelöld be a négyzetet | A projekttel együtt mentődik; kikapcsolva a szokásos fűrészes tervet kapod |
| Fűrészlap | Szerszámátmérő + szabad hely, például 6 + 3 = 9 mm | Ez a rés két darab között; a CNC / marógép: szerszám + ráhagyás hivatkozással a két számot külön írhatod be |
| Beállítások, Több: Széllevágás oldalanként | A kívánt szélmargó; a 0 engedi, hogy a darabok a szélhez érjenek | Azt szabja meg, milyen közel kerülhetnek a darabok a lap széléhez |
| Alapanyag doboz: Korlátozott | Kapcsold be | Pontosan a megadott lapokat használja; a darabszámok kemény korlátok |
| Erezet ikon a lap és a darab sorában | Mindkettőn állítsd be | A darab erezete csak akkor köti meg, ha a lapnak is van erezete |
Ezután futtasd az optimalizálást a szokásos módon (Optimalizálás futtatása). A beállítások teljes listája a CNC-mód súgóoldalán található.
Mit tartalmaz a CNC-terv?
A CNC-terv tartalmazza a lapelrendezéseket, a részletes darablistát minden darab pozíciójával, a címkéket, az élzárást és a maradéklistát, de nem tartalmaz fűrészes vágássorrendet. Az összegzés, a PDF és az Excel CNC-tervként van megjelölve, hogy senki ne tévessze össze fűrészes tervvel.
- PDF. A cím: „CNC-TERV — 2D LAPOK (SZABAD ELRENDEZÉS)“, és a fűrészrés helyett a „Darabköz” szerepel. A részletes darablista minden darab x és y pozícióját megadja.
- Vágáshossz. A darabok körvonalának teljes hossza, vagyis a marógép útja, nem fűrészvágások száma.
- DXF (CNC). Minden lap egy rajzba kerül a darabnevekkel. A CAM-szoftvered, például az Aspire, hozzáadja a szerszámpályákat.
- Címkék, élzárás és maradékok. Úgy működnek, mint eddig.
- Melyik lap? CNC-módban a szabad elrendezéseket hasonlítja össze, és „CNC-mód” jelöléssel jelenik meg.
Melyek a gyakori hibák?
A hibák többsége abból ered, hogy a fűrészes szokásokat átviszik a marógépre. Az alábbiak mind hiba, következmény és a helyes megoldás hármasát adják.
- Csak a maró átmérőjét írod be fűrészrésnek. A darabok ilyenkor összeérnek, és a szerszám súrolja a szomszéd élét. Add meg a maró átmérőjét plusz a darabok közé kívánt szabad helyet.
- Az erezetet a darabon állítod be, a lapon nem. A darab erezete csak akkor köti meg az irányát, ha a lapnak is van erezete, így a darab mégis elfordul. Állítsd be az ikont mindkét soron.
- Korlátlan készleten hagyod, pedig pontos lapjaid vannak. A terv ilyenkor több anyaggal számol, mint amid van. Kapcsold az alapanyag dobozt Korlátozottra.
- Vágássorrendet vársz. A CNC-tervben nincsenek fűrészvágások, ezért nincs is vágássorrend. A gépkezelő az x/y pozíciós darablistát használja.
Mikor ne használd a CNC-módot?
Kapcsold ki a CNC-módot, ha panelfűrésszel, asztali körfűrésszel vagy merülőfűrésszel szabsz: a szabad elrendezést nem lehet széltől szélig kivágni. Több dolog eleve kívül esik rajta.
- A szálirány-egyeztetés (szettek) CNC-módban is működik. Minden szett egy blokként kerül a lapra, szabadon, mint bármely más darab, így a több darabon átfutó erezetű frontok együtt maradnak.
- A fűrészes beállítások halványak, és nincs hatásuk. Ilyen az első vágás iránya, a max. vágási fokozat, a forgatás minimalizálása, a vágássorrend, a sebesség és a sűrűség viszonya, valamint a vágásonkénti költség.
- A szabálytalan alakzatokat nem fedi le. A CNC-mód téglalapokat pakol; az íves vagy szabálytalan körvonalak a külön Nesting módba valók.
- Futtatásnak számít. A CNC-módos futtatás ugyanúgy számít, mint bármely más 2D futtatás.
Gyakorlati menet a következő munkához: hagyd változatlanul a darab- és laptáblát, előbb számold ki a szokásos fűrészes tervet, majd kapcsold be a CNC-módot, és számold ki ugyanazt a listát még egyszer. Vesd össze, hány darab került fel és hány lap kell, és válaszd azt a tervet, amelyik a géphez illik. Mivel a mód a projekttel együtt mentődik, a fűrészen vágott munkáknál kapcsold vissza, hogy a következő terv véletlenül se legyen marógépes terv.
Mielőtt a DXF-fájlt betöltöd a CAM-szoftverbe, érdemes egy pillantást vetni az összegzésre: egyezik-e a lapok és a darabok száma a listáddal, és tényleg CNC-tervként van-e megjelölve a terv? Így még az előtt kiszúrod a véletlenül fűrészre számolt tervet, hogy az anyag az asztalra kerülne. Az x és y pozíciókat tartalmazó részletes darablista jól jön a gép nullpontjának beállításakor és az első lap ellenőrzésekor.
Ha a műhelyben váltogatod a fűrészt és a marógépet, tartsd egymás mellett ugyanannak a projektnek mindkét változatát: a darablista ugyanaz marad, csak a kapcsoló változik, így a két terv közti különbséget a saját számaidon látod, nem egy idegen munka alapján becsülöd.
Optimalizálnád a vágásaidat?
2 ingyenes futtatás fiók nélkül, utána havi 3 ingyenes fiókkal
Alkalmazás megnyitása — ingyenGyakori kérdések
Mi a CNC-mód a CutOptimban?
A szabad elrendezés mindig több darabot visz fel, mint a fűrészes terv?
Kivágható a CNC-módos terv panelfűrésszel?
Mekkora közt adjak meg a darabok között?
Hogyan akadályozom meg, hogy a dekoros darabok elforduljanak CNC-módban?
Kezeli a CNC-mód a szabálytalan alakzatokat?
Kapcsolódó tartalom
Optimalizálnád a vágásaidat?
2 ingyenes futtatás fiók nélkül, utána havi 3 ingyenes fiókkal
Alkalmazás megnyitása